尼龙66塑料产品与塑胶模具 特性、工艺及应用指南
一、引言
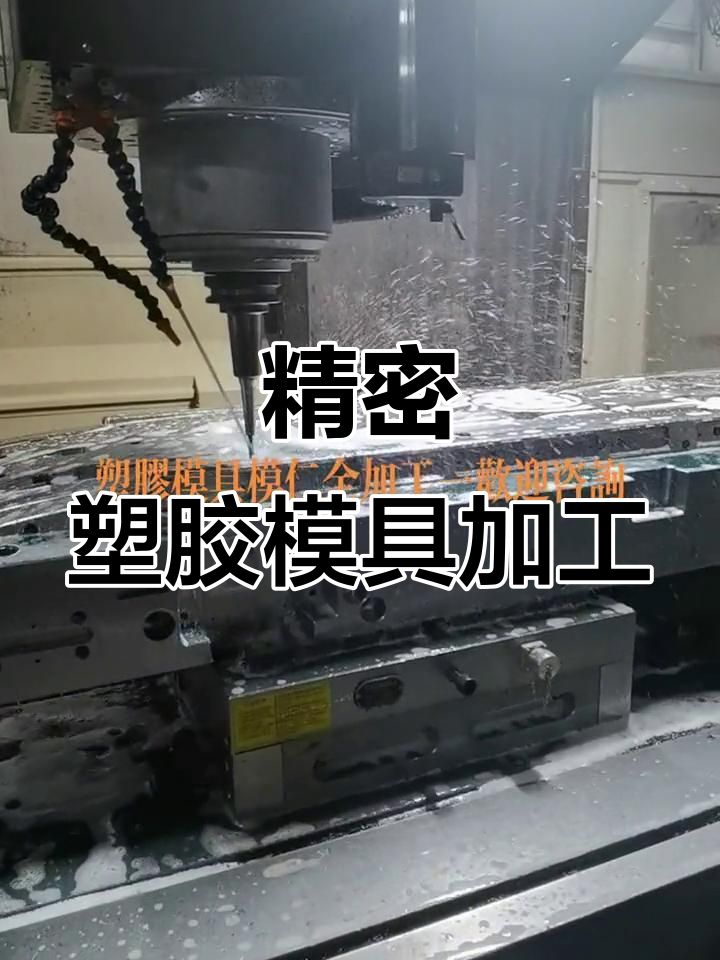
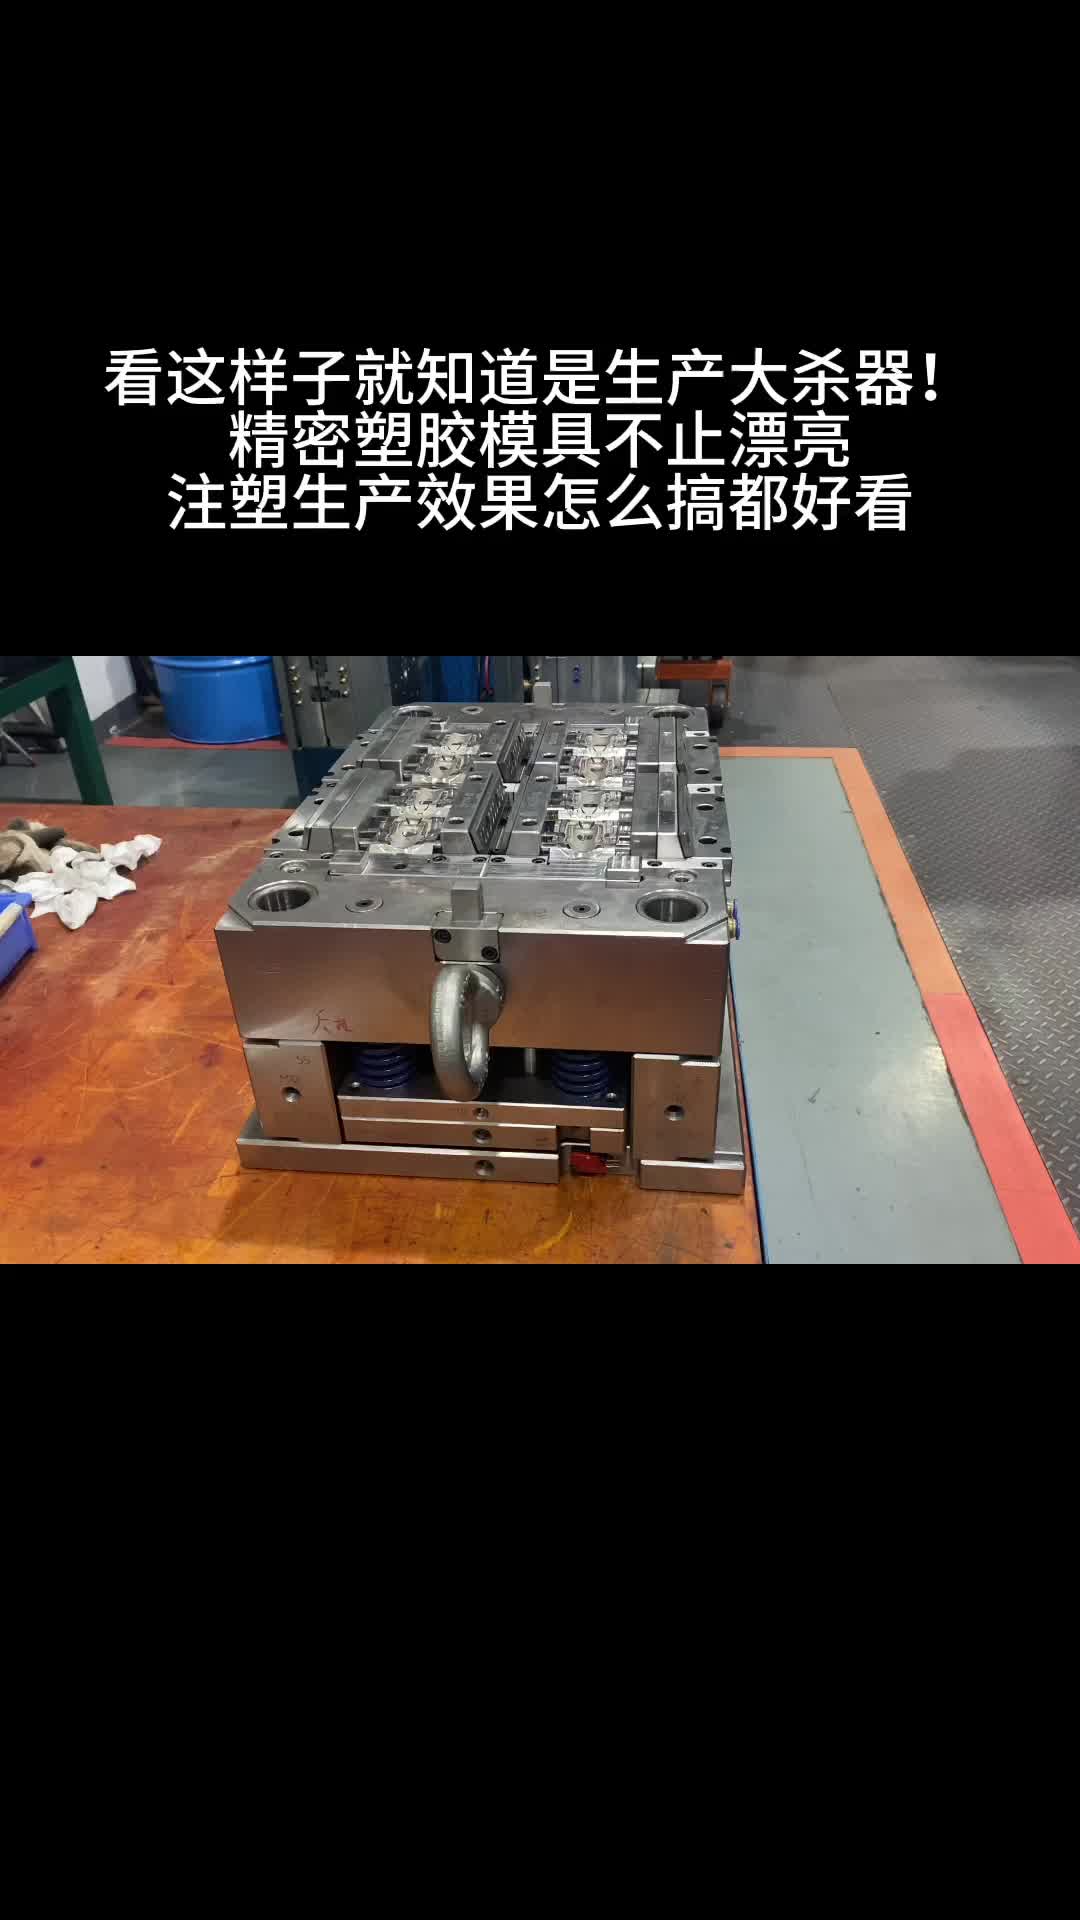
尼龙(Nylon)是一种常见的工程塑料,其中尼龙66(PA66)凭借优异的机械强度、耐热性和耐磨性,被广泛用于汽车、电子电气、工业配件等领域。而塑胶模具作为尼龙66成型的关键工具,直接决定产品的质量与生产效率。本文将系统介绍尼龙66的产品特性、模具设计要点、常见问题及解决方案,助力从业者优化生产。
二、尼龙66的核心特性
| 特性 | 说明 |
|------|------|
| 机械强度 | 拉伸强度高达80MPa,刚性优于PA6 |
| 耐热性 | 熔点约260°C,长期使用温度可达120°C |
| 耐磨自润滑 | 摩擦系数低,适合齿轮、轴承 |
| 吸水性 | 吸水率较高(约2.5%),影响尺寸稳定性 |
| 耐化学性 | 耐油、耐溶剂,但不耐强酸和酚类 |
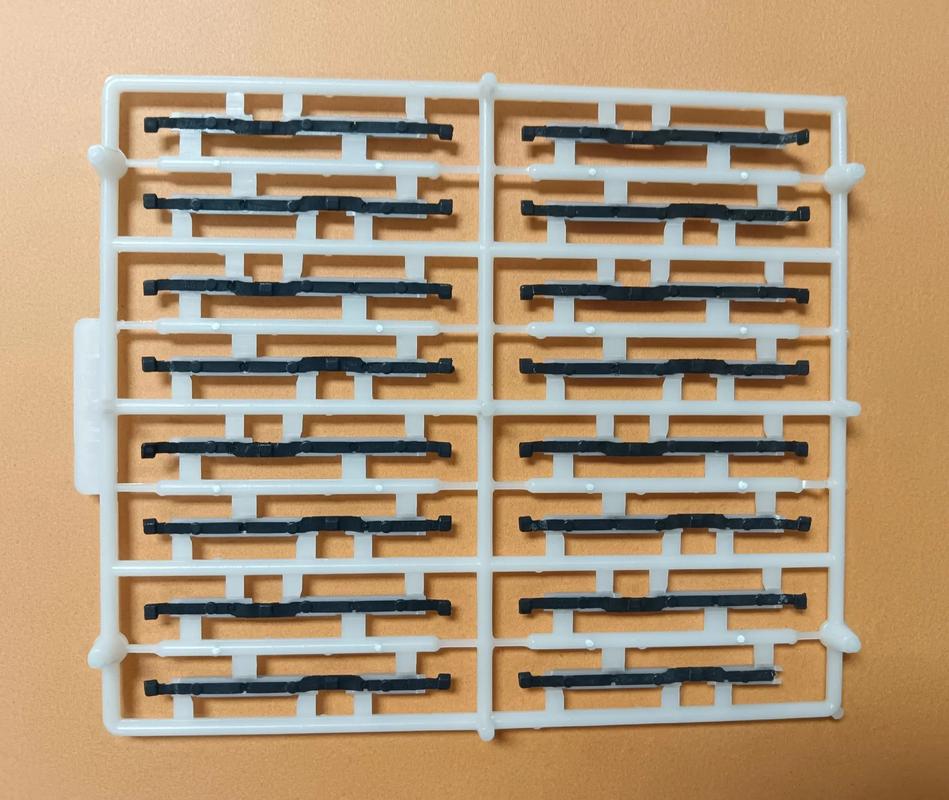
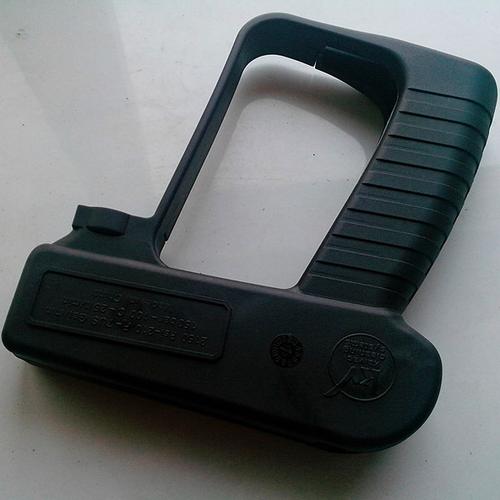
典型应用产品: 汽车进气歧管、连接器、扎带、滑轮、电动工具外壳、纺织机械零件。
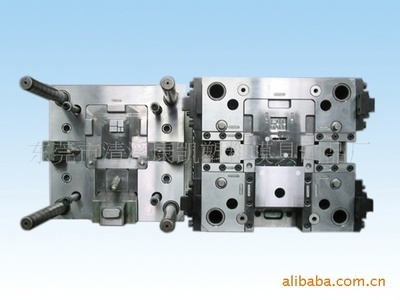
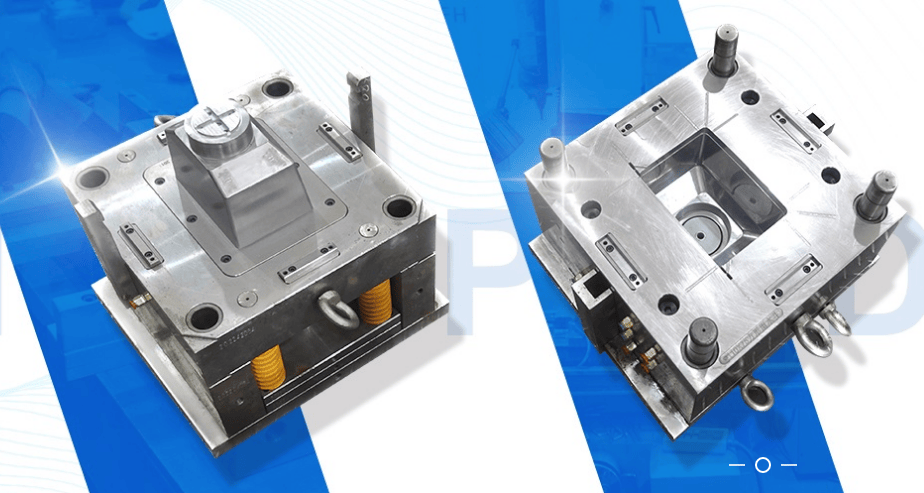
三、尼龙66塑胶模具设计关键
1. 钢材选择
- 推荐使用S136、718H、NAK80等耐腐蚀模具钢。
- 尼龙66熔体呈酸性且含水分,易腐蚀模具,需镀铬或氮化处理。
2. 浇注系统
- 主流道:锥度3°~5°,便于脱模。
- 分流道:圆形截面最佳,直径4~8mm。
- 浇口:点浇口(0.8~1.5mm)或潜伏式浇口,避免喷射纹。
3. 冷却系统
- 冷却水道间距为孔径3~5倍,远离型腔表面15~25mm。
- PA66收缩率大(1.5%~2.5%),需保证均匀冷却以控制翘曲。
4. 排气与脱模
- 排气槽深度0.02~0.03mm,防止烧焦。
- 脱模斜度至少1°~1.5°,侧壁抛光至Ra0.2μm以下。
四、注塑工艺参数参考
| 参数 | 典型范围 |
|------|-----------|
| 料筒温度 | 260~290°C |
| 模具温度 | 70~100°C(表面光泽要求时可达120°C) |
| 注射压力 | 60~100 MPa |
| 保压压力 | 注射压力的50%~70% |
| 干燥条件 | 80°C下干燥4~6小时(水分≤0.1%) |
注意: 尼龙66必须充分干燥,否则产品会出现气泡、银纹,力学性能大幅下降。
五、常见缺陷与模具对策
| 缺陷 | 原因 | 模具/工艺对策 |
|------|------|----------------|
| 缩痕 | 保压不足、壁厚不均 | 加大浇口,优化保压曲线 |
| 飞边 | 锁模力不够、排气过深 | 检查分型面,减小排气槽深度 |
| 烧焦 | 排气不良、射速过快 | 增设排气槽,分段注射 |
| 变形 | 冷却不均、脱模过早 | 平衡冷却水道,延长冷却时间 |
| 粘模 | 脱模斜度不足、表面粗糙 | 增加斜度,抛光或喷涂脱模剂 |
六、尼龙66 vs 其他尼龙(PA6、PA12)
- PA66:强度、耐热性最好,但吸水性高,适合结构件。
- PA6:韧性好,加工温度低,但耐热略差。
- PA12:吸水率极低,尺寸稳定,但价格昂贵。
选材建议: 高温受力部件选PA66;精密低吸水件选PA12;一般耐磨件选PA6。
七、维护与生产管理
- 模具保养:每5000模次清洗排气槽,检查顶针润滑。
- 材料管理:开封后立即干燥,避免受潮。
- 工艺记录:建立每套模具的注塑参数卡,保证一致性。
- 安全注意:尼龙66熔体温度高,操作时佩戴防护手套。
八、
尼龙66塑料产品与塑胶模具是相辅相成的。合理选择模具钢材、优化浇注与冷却系统,并严格控制注塑工艺,可显著提升产品良率和模具寿命。随着汽车轻量化和电子微型化趋势,尼龙66精密模具的需求将持续增长。掌握上述要点,能帮助制造商快速响应市场,获得竞争优势。
---
想了解更多尼龙改性与模具技术?欢迎关注后续内容。
如若转载,请注明出处:http://www.ydpmold.com/product/40.html
更新时间:2026-10-30 11:27:09