双宇塑胶模具 常见注塑件素材不良的原因及模具角度分析方法
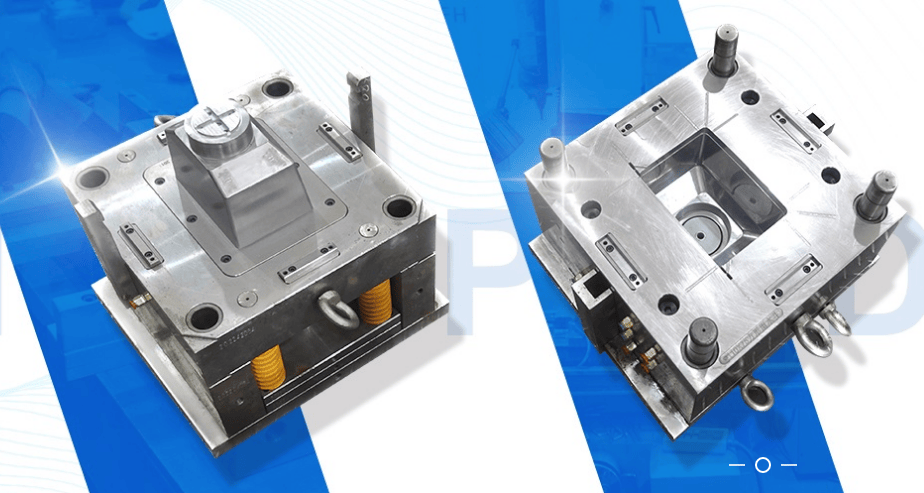
在注塑成型生产中,注塑件素材不良是困扰许多制造企业的常见问题。双宇塑胶模具结合多年行业经验,从质量与温度控制角度出发,系统分析常见注塑件素材不良的原因,并分享从模具角度进行问题排查的分析方法,帮助注塑从业者快速定位并解决缺陷。
一、常见注塑件素材不良的类型
注塑件素材不良通常表现为以下几类:
- 填充不足(缺胶):型腔未完全充满,导致边角或薄弱区域缺失。
- 飞边(溢料):分型面或顶出位置出现薄片状多余塑料。
- 缩水(凹陷):制品表面局部下凹,常见于壁厚不均或加强筋背面。
- 银纹(水花):表面沿流动方向出现银白色条纹。
- 烧焦(焦痕):排气不良导致材料降解,呈现黑点或焦黄色。
- 熔接痕(合模线):多股料流汇合处强度降低,外观明显。
- 变形(翘曲):脱模后制品形状偏离设计尺寸。
这些不良往往与材料、模具、注塑机及工艺参数密切相关,其中模具与温度因素尤为关键。
二、注塑件素材不良的质量原因分析
- 材料方面
- 原料未充分干燥:吸湿性材料(如PA、PC、ABS)干燥不足,水分在高温下汽化,形成银纹、气泡。
- 材料降解:料筒温度过高或滞留时间过长,导致分子链断裂,制品变脆、发黄。
- 材料流动性差:选材不当或回收料比例过高,导致填充不足或熔接痕明显。
- 模具方面
- 浇注系统设计不合理:主流道、分流道、浇口尺寸不当,影响填充平衡。
- 排气不良:型腔气体无法排出,造成烧焦、填充不足。
- 冷却系统不均:冷却水道分布不合理或堵塞,导致收缩不均、变形。
- 表面粗糙或损伤:型腔表面光洁度差,使制品脱模困难或出现拖痕。
- 注塑机与工艺方面
- 锁模力不足:导致飞边。
- 注射压力与速度匹配不当:影响填充与保压效果。
- 保压时间与压力不足:造成缩水、尺寸不稳定。
- 温度控制失准(质量与温):料筒温度、喷嘴温度、模具温度波动,直接影响熔体质量和制品外观。
三、温度(模温)对素材不良的核心影响
模具温度是注塑工艺的“灵魂”,直接决定塑料的冷却结晶行为与流动状态。
- 模具温度过低
- 熔体流动性下降,易导致填充不足、熔接痕强度低。
- 冷却过快,制品内部应力大,易翘曲变形,表面可能出现流纹或暗斑。
- 模具温度过高
- 冷却时间延长,生产效率降低,脱模后易变形。
- 结晶型塑料(如PP、POM)结晶度过高,收缩加大,导致缩水。
- 易出现飞边、拉丝,甚至材料降解。
- 模温不均
- 局部温差导致收缩差异,制品出现翘曲、暗区或局部光泽不一。
因此,针对不同材料与结构,需将模温控制在合理范围,并保证模面温度分布均匀。
四、模具角度分析方法:从质量与温度倒推缺陷根源
所谓“模具角度分析方法”,是指以模具为核心对象,结合质量缺陷与温度记录,进行系统性推理与排查。双宇塑胶模具推荐以下步骤:
- 收集缺陷样本与工艺记录
- 记录缺陷位置、形态、发生频率。
- 同步记录当时料筒各段温度、喷嘴温度、模温、注射压力、速度、保压等参数。
2. 按“质量-温度-模具”逻辑链逐步排查
(1)先判断缺陷是否集中出现于特定模腔或特定区域?若是,则模具局部结构存在问题。
(2)核对模温实测值与设定值差异,检查冷却水路是否通畅、模温机工作是否正常。
(3)审视浇口位置与数量,是否造成填充不平衡或熔接痕位置不佳。
(4)检查排气槽深度与位置,是否在料流末端或汇合处。
(5)确认顶出系统平衡性,避免脱模变形。
- 运用温度梯度法定位问题
- 在模面不同区域布置测温点,记录动态模温曲线。
- 对比缺陷处与正常处的温度差异,找出冷却盲区或过热区。
- 通过调整冷却水道布局或增加铍铜镶件,改善温度均匀性。
- 模具修正与工艺优化结合
- 若因模具设计导致,如浇口偏小、排气不足,则通过补焊、火花机加工、增加排气钢等方式修正。
- 同时配合调整注塑工艺:如提高模温改善流动,降低料温减少降解。
- 验证效果,形成标准化工艺窗口。
五、典型案例:双宇塑胶模具的现场改善
某客户生产PC/ABS alloy 外壳,出现表面银纹与局部缩水。
- 初步排查:料筒温度偏高,干燥机显示露点正常。
- 冷模分析:缺陷区域附近模温偏低(实测60℃,设定90℃),冷却水道距离型腔表面仅8mm,且无隔水片,导致局部过冷。
- 模具角度改进:增加隔水片,优化水道走向,提高该区域模温至85℃;同时调整浇口尺寸,降低剪切热。
- 结果:银纹消失,缩水改善,合格率从78%提升至96%。
六、
注塑件素材不良往往是材料、模具、工艺与温度的综合作用结果,而模具是根源性载体。通过建立“质量与温度”双维度的模具角度分析方法,可以有效缩小排查范围,提高解决效率。双宇塑胶模具建议企业:
- 建立标准工艺参数与模温监控;
- 定期保养模具冷却与排气系统;
- 对于复杂缺陷,借助模流分析(Moldflow)与现场测温结合,实现精准改善。
只有将质量意识与温度控制贯穿于模具设计与注塑生产全过程,才能从根本上减少素材不良,提升产品竞争力。
如若转载,请注明出处:http://www.ydpmold.com/product/48.html
更新时间:2026-10-30 23:50:09